


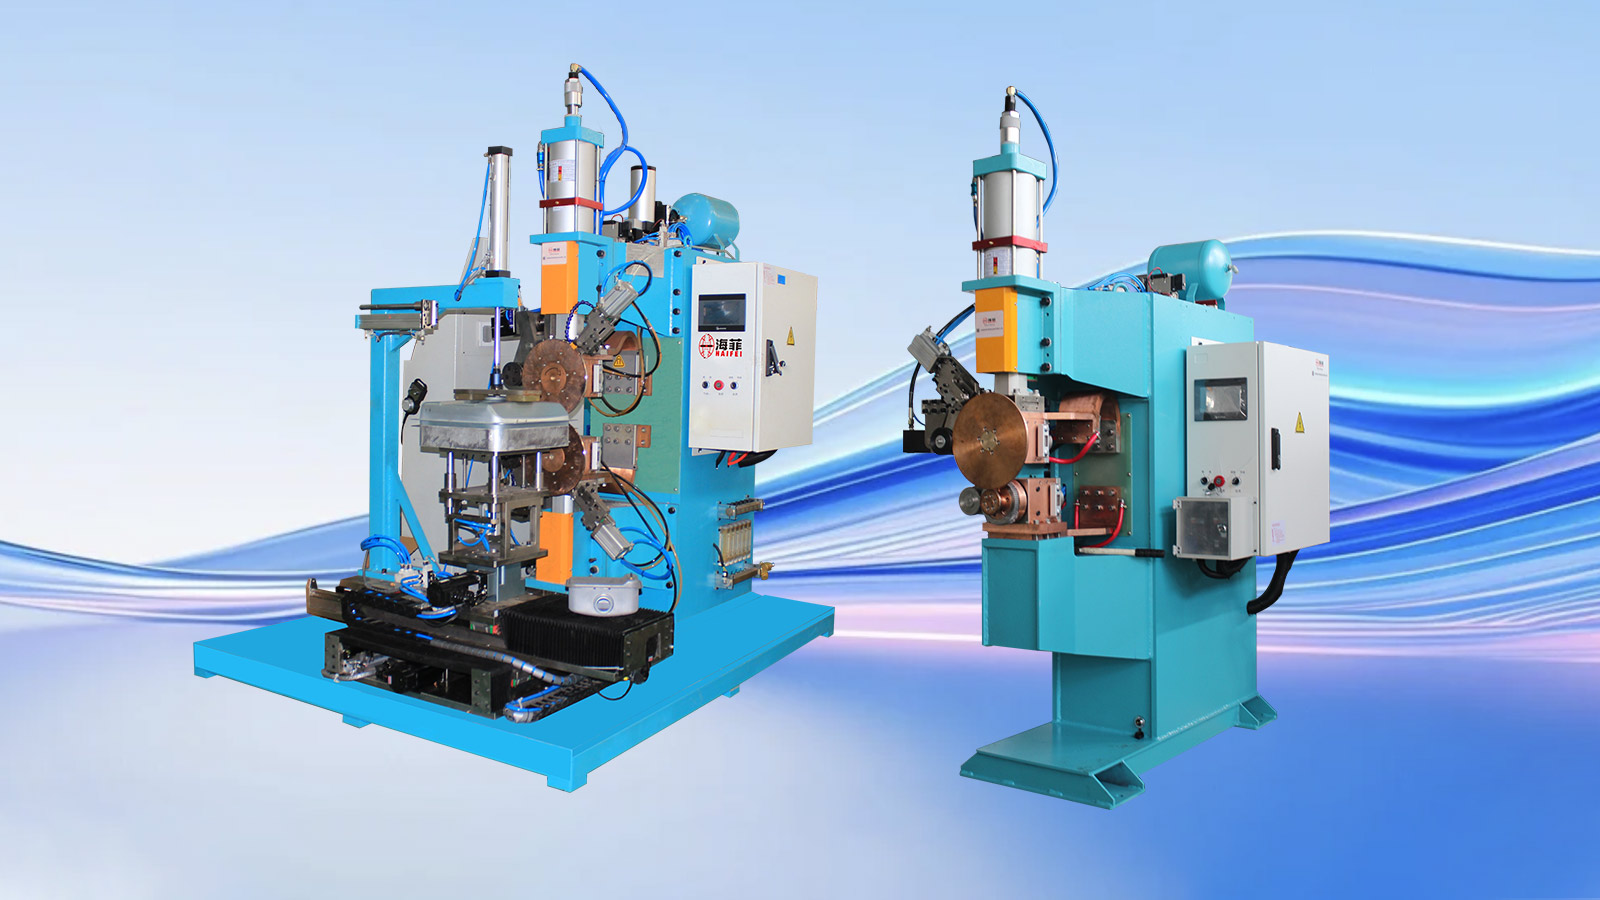
Haifei hat diese Schweißlösung für Motorrad-Kraftstofftanks für einen Hersteller entwickelt, der Dünnblech-Kraftstofftankbaugruppen für verschiedene Motorradmodelle herstellt.
Das Projekt verwendete ein maßgeschneidertes Nahtschweißsystem, eine profilpassende Positionierungsvorrichtung und eine programmierbare Prozesssteuerung. Die Lösung wurde entwickelt, um ungleichmäßige Schalenausrichtung, unterbrochene Nähte, übermäßige Hitzeverformung und Schwankungen zwischen Produktionschargen zu beheben.
Da Kraftstofftankabmessungen, Blechdicken und Verbindungsprofile variieren, müssen die endgültigen Schweißmaschinen-, Werkzeug- und Prozesseinstellungen anhand der Kundenzeichnungen und Musterschweißtests bestätigt werden.
Senden Sie Ihre Kraftstofftankzeichnung
Projekt auf einen Blick
|
Projektelement |
Details |
| Industrie | Herstellung von Motorradkomponenten |
| Werkstück | Zusammenbau eines Motorrad-Kraftstofftanks |
| Hauptstruktur | Dünn geformte Stahlschalen mit gebogenen Profilen |
| Hauptschweißprozess | Kontinuierliches Nahtschweißen |
| Hauptgelenk | Verbindung zwischen der oberen und unteren Tankschale |
| Ausrüstung | Maßgeschneiderte Motorrad-Kraftstofftank-Schweißmaschine |
| Werkzeuge | Profil-passende Positionierung und tragende Vorrichtung |
| Prozesskontrolle | Programmierbarer Schweißstrom, Druck, Schweißzeit und Haltesequenz |
| Wichtigste Qualitätsbedenken | Nahtkontinuität, Leckagerisiko, Verformung und Schalenausrichtung |
| Überprüfung | Probeschweißen, Sicht- und Maßkontrolle, gefolgt von der vom Kunden vorgegebenen Dichtheitsprüfung |
Wofür wird diese Lösung zum Schweißen von Motorrad-Kraftstofftanks verwendet?
Die Lösung wird verwendet, um die geformte Ober- und Unterschale eines Motorrad-Kraftstofftanks zu verbinden.
Diese Schalen haben normalerweise dünne Wände, gekrümmte Oberflächen und eine unregelmäßige Umfangsfuge. Der Schweißprozess muss eine durchgehende Verbindung erzeugen und gleichzeitig eine Verformung des Tankkörpers begrenzen.
Die Hauptschalenverbindung wird durch Nahtschweißen hergestellt. Rotierende Elektrodenräder üben Druck und Schweißstrom aus, während sie der Verbindung folgen, und erzeugen so eine Reihe überlappender Schweißklumpen. Diese überlappenden Schweißnähte bilden die durchgehende Naht, die für eine dichte Tankstruktur erforderlich ist.
Montagehalterungen, Verstärkungsteile, Füllanschlüsse und andere Hilfskomponenten erfordern möglicherweise unterschiedliche Schweißmethoden. Haifei bewertet jede Schweißposition, anstatt einen Prozess auf den gesamten Tank anzuwenden.
Kundenhintergrund
Der Kunde stellt Motorrad-Kraftstofftankbaugruppen für mehrere Motorradmodelle her.
Die Produktpalette umfasst Tanks mit unterschiedlichem Fassungsvermögen, gebogenen Profilen und Blechkonfigurationen. Dies machte es schwierig, für jedes Produkt eine feste Vorrichtung und einen Satz Schweißparameter zu verwenden.
Der Kunde benötigte eine Produktionslösung, die Schweißwärme und -druck konsistenter steuern, die Werkstückpositionierung verbessern und Prozesseinstellungen für Nachbestellungen beibehalten konnte.
Welche Probleme hatte der Kunde mit dem bisherigen Prozess?
Übermäßige Verformung dünner Tankschalen
Dünn geformte Schalen reagieren empfindlich auf Hitzestau. Eine ungleichmäßige oder übermäßige Wärmezufuhr kann zu Ausbeulungen, lokalem Einsturz, Kantenabhebungen oder allgemeinem Verziehen führen.
Verformungen wirken sich nicht nur auf das Aussehen aus. Es kann auch die spätere Montage beeinträchtigen und zu ungleichmäßigem Kontakt entlang der Verbindung führen.
01
Inkonsistente Schalenpositionierung
Die bisherige Lade- und Spannmethode war stark vom Bediener abhängig.
Wenn die Ober- und Unterschale nicht an den gleichen Referenzpunkten positioniert waren, veränderten sich der Fugenspalt und die Überlappung. Dies führte zu Schwankungen in der Nahtbreite, der Schweißnahtposition und dem lokalen Wärmeeintrag.
02
Diskontinuierliche oder unvollständige Schweißnähte
Eine instabile Bewegung und ein inkonsistenter Kontakt zwischen den beiden Schalen könnten zu einer unvollständigen Verschmelzung, kleinen Poren oder diskontinuierlichen Abschnitten führen.
Eine Schweißnaht, die von außen akzeptabel erscheint, kann dennoch einen kleinen Leckpfad enthalten. Aus diesem Grund kann eine Sichtprüfung die vom Kunden vorgeschriebene Dichtheitsprüfung nicht ersetzen.
03
Instabile Schweißenergie und -druck
Schwankungen des Schweißstroms, des Elektrodendrucks oder der Vorschubgeschwindigkeit beeinflussten den Einbrand und die Nahtbildung.
Zu wenig Energie könnte zu einer unvollständigen Verbindung führen. Übermäßige Energie könnte zu Oberflächenverbrennungen, Einkerbungen oder Verformungen des dünnen Blechs führen.
04
Keine wiederverwendbaren Prozessdatensätze
Der bisherige Prozess bot keine geeignete Methode zum Speichern und Abrufen von Schweißeinstellungen.
Die Bediener mussten den Prozess erneut anpassen, wenn sie Produkte wechselten oder zu einem früheren Tankmodell zurückkehrten, was die Rüstzeit erhöhte und die Abhängigkeit von der individuellen Erfahrung erhöhte.
05
Was benötigte der Kunde?
Der Kunde forderte eine Schweißlösung, die:
- Kontrollieren Sie den Wärmeeintrag für dünn geformte Tankschalen
- Reduzieren Sie Ausbeulungen, Verformungen und lokale Oberflächenschäden
- Sorgen Sie vor dem Schweißen für einen gleichmäßigeren Verbindungsspalt
- Erstellen Sie eine durchgehende Naht um den gewünschten Pfad
- Koordinieren Sie Schweißstrom, Elektrodendruck und Verfahrgeschwindigkeit
- Reduzieren Sie die durch manuelle Positionierung verursachten Abweichungen
- Speichern Sie Prozesseinstellungen für verschiedene Kraftstofftankmodelle
- Unterstützen Sie Produktionsaufzeichnungen und Prozessrückverfolgbarkeit
- Passt sich an Tanks mit unterschiedlichen Kapazitäten, Profilen und Blechdicken an
- Lassen Sie geschweißte Tanks mit der vereinbarten Dichtheitsprüfmethode-überprüfen
Dies waren Projektanforderungen. Die endgültigen Abnahmekriterien sollten gemäß den Zeichnungen des Kunden, der Produktnorm und dem Testverfahren definiert werden.
Warum wurde Nahtschweißen für den Haupttankmantel gewählt?
Die Ober- und Unterschale benötigen eine durchgehende Verbindung. Einzelne Schweißpunkte können nicht den gleichen kontinuierlichen Dichtungsweg um den Tankkörper herum bieten.
Eine Nahtschweißmaschine verwendet rotierende Elektrodenräder, um Strom und Druck entlang der Verbindung auszuüben. Durch die korrekte Überlappung der Schweißlinsen entsteht eine durchgehende Naht.
Bei Motorradkraftstofftanks muss der Prozess vier Faktoren ausbalancieren:
| Prozessfaktor | Wenn nicht ausreichend | Wenn übermäßig oder instabil |
| Schweißstrom | Unvollständige Verschmelzung oder schwache Nahtbildung | Überhitzung, Oberflächenschäden oder Durchbrennen |
| Elektrodendruck | Schlechter elektrischer Kontakt und unregelmäßige Schweißnähte | Tiefe Einkerbung oder lokale Verformung |
| Schweißgeschwindigkeit | Übermäßige Hitze an einzelnen Stellen | Unzureichende Hitze und diskontinuierliches Schweißen |
| Halte- und Abkühlsequenz | Gelenkbewegung vor der Stabilisierung | Unnötige Zyklusverlängerung oder übermäßiges Spannen |
Diese Werte können nicht allein aus einem allgemeinen Maschinenkatalog ausgewählt werden. Sie müssen unter Berücksichtigung des tatsächlichen Materials, der Dicke, des Schalenprofils und des erforderlichen Dichtungsstandards entwickelt werden.
Haifeis maßgeschneiderte Schweißlösung
1. Schweißversuche mit verschiedenen Kraftstofftankproben
Haifei führte Schweißversuche an Motorrad-Kraftstofftanks mit unterschiedlichem Fassungsvermögen, gebogenen Profilen und Blechdicken durch.
Die Versuche wurden verwendet, um Folgendes zu bewerten:
- Schweißstrom-Bereich
- Elektrodendruck
- Schweißgeschwindigkeit
- Energetisierende Zeit
- Halte- und Abkühlsequenz
- Zustand des Gehäusekontakts
- Sichtbarer Hitzeeinfluss
- Schweißkontinuität
- Anforderungen an die Vorrichtungsunterstützung
Der Zweck bestand darin, ein praktikables Prozessfenster festzulegen, bevor die Ausrüstung und Werkzeuge fertiggestellt wurden.
2. Kontrolliertes Nahtschweißsystem
Die ausgewählte Schweißausrüstung sorgt für eine koordinierte Steuerung von Schweißenergie, Elektrodendruck und Werkstückbewegung.
Eine stabile Steuerung ist besonders wichtig für eine dünne Kraftstofftankhülle, da sich Änderungen in einem Parameter auf die anderen auswirken. Beispielsweise kann eine Erhöhung der Schweißgeschwindigkeit ohne Anpassung des Stroms die Wärmezufuhr an der Verbindungsstelle verringern. Eine Erhöhung des Stroms ohne Steuerung der Geschwindigkeit kann zu einer stärkeren Verformung führen.
Das endgültige Schweißprogramm wird daher als vollständiger Parametersatz und nicht als isolierter Stromwert erstellt.
3. Profil-Passende Positionierungsvorrichtung
Haifei entwarf eine spezielle Halterung entsprechend dem Kraftstofftankprofil.
Die Vorrichtung legt wiederholbare Positionierungspunkte für die Ober- und Unterschale fest und unterstützt die gekrümmten Oberflächen beim Schweißen. Es trägt außerdem dazu bei, den Gelenkkontakt aufrechtzuerhalten und die Klemmkraft um den Tankkörper herum zu verteilen.
Das Leuchtendesign berücksichtigt:
- Form und Fassungsvermögen des Kraftstofftanks
- Lage der peripheren Naht
- Ober- und Unterschalenreferenzen
- Fugenspalt und Überlappung
- Bereiche, die empfindlich auf Klemmdruck reagieren
- Be- und Entladerichtung
- Anforderungen an die Produktumstellung
Wenn mehrere Tankmodelle beteiligt sind, können austauschbare oder schnell austauschbare Vorrichtungskomponenten bewertet werden.
4. Automatische Positionierung und kontinuierliches Schweißen
Nachdem der Tank geladen und positioniert wurde, hält die Vorrichtung die Granaten an den definierten Referenzen.
Die Maschine folgt dann der vorgegebenen Schweißreihenfolge. Die kontrollierte Bewegung trägt dazu bei, durch manuelle Führung verursachte Abweichungen zu reduzieren und sorgt dafür, dass die Schweißgeschwindigkeit mit dem Strom und dem Elektrodendruck koordiniert bleibt.
Der genaue Automatisierungsgrad kann entsprechend der vom Kunden benötigten Leistung, den verfügbaren Bedienern und der Anzahl der Produktmodelle angepasst werden.
5. Programmierbare Prozesseinstellungen
Schweißprogramme können für unterschiedliche Kraftstofftankspezifikationen gespeichert werden.
Dadurch können freigegebene Parametersätze bei einem Modellwechsel oder einer Wiederholung einer Bestellung wieder aufgerufen werden. Zugriffskontrolle und Produktionsdatenerfassung-können auch dann ausgewertet werden, wenn der Kunde eine Prozessrückverfolgbarkeit benötigt.
Gespeicherte Rezepte reduzieren wiederholte manuelle Anpassungen, der Bediener muss jedoch immer noch das richtige Programm und die richtige Vorrichtung für das geladene Produkt auswählen.
Wie hat die Lösung die ursprünglichen Probleme angegangen?
|
Ursprüngliches Produktionsproblem |
Haifei-Konfiguration |
Praktische Funktion |
| Ungleichmäßige Positionierung der Ober- und Unterschale | Profil-passende Aufnahmevorrichtung | Erstellt wiederholbare Ladereferenzen |
| Variabler Gelenkspalt | Spezielle Klemm- und Stützkonstruktion | Hält einen engeren und gleichmäßigeren Schalenkontakt aufrecht |
| Übermäßige Wärmeverformung | Koordinierte Strom-, Druck- und Geschwindigkeitsregelung | Begrenzt unnötigen Wärmestau |
| Diskontinuierliche oder ungleichmäßige Naht | Kontrollierte kontinuierliche Schweißbewegung | Behält einen wiederholbaren Schweißpfad bei |
| Abhängigkeit von manueller Führung | Automatisierter Schweißablauf | Reduziert bedienerbedingte Bewegungsvariationen- |
| Wiederholtes Einrichten bei Modellwechseln | Gespeicherte Schweißprogramme | Ermöglicht das Abrufen genehmigter Einstellungen |
| Fehlende Produktionsaufzeichnungen | Optionale Funktionen zur Datenspeicherung und Rückverfolgbarkeit | Unterstützt Prozessüberprüfung und Produktionsmanagement |
Der tatsächliche Grad der Verbesserung muss anhand der Akzeptanzkriterien des Kunden überprüft werden. Für jedes Kraftstofftankdesign sollte kein allgemeiner Prozentsatz angewendet werden.
Welche Schweißverfahren kommen bei einem kompletten Motorrad-Kraftstofftank zum Einsatz?
Nicht jedes Teil eines Motorrad-Kraftstofftanks sollte mit dem gleichen Verfahren geschweißt werden.
Bereich des Kraftstofftanks |
Typischer Prozess |
Hauptzweck |
| Obere und untere Hauptschale | Nahtverschweißung | Bilden Sie eine durchgehende, dichte Verbindung |
| Montagehalterungen | Widerstandspunktschweißen | Strukturbauteile effizient anbringen |
| Verstärkungsteile | Punkt- oder Buckelschweißen | Bieten Sie lokale strukturelle Unterstützung |
| Füllanschluss oder unregelmäßige Positionen | MIG-Schweißen oder ein anderes bewertetes Verfahren | Erreichen Sie Gelenke, die für Elektrodenräder ungeeignet sind |
| Fertiger Tank | Dichtheitsprüfung | Überprüfen Sie die Dichtleistung nach dem Schweißen |
Die tatsächliche Prozesskombination hängt vom Verbindungszugang, dem Material, der Dicke und dem Produktdesign ab.
Schweißmaschine oder komplette Produktionslinie?
Wählen Sie den Umfang entsprechend dem aktuellen Zustand Ihrer Fabrik.
Wählen Sie eine Lösung zum Schweißen von Kraftstofftanks, wenn:
Stempelgeräte sind bereits vorhanden
Ober- und Unterschale sind bereits gebildet
Das aktuelle Problem liegt hauptsächlich in der Schweißqualität bzw. -leistung
Lediglich die Schweißvorrichtung und die Maschine müssen aufgerüstet werden
Bestehende Polier-, Beschichtungs- und Prüfverfahren können weiter genutzt werden
Wählen Sie eine komplette Produktionslinie für Kraftstofftanks, wenn:
Eine neue Fabrik zur Herstellung von Kraftstofftanks wird errichtet
Außerdem sind Schneid- und hydraulische Umformgeräte erforderlich
Mehrere Schweißprozesse müssen integriert werden
Polieren, Beschichten und Dichtheitsprüfungen müssen geplant werden
Der Kunde benötigt Unterstützung beim gesamten Fabrikprozess
Haifei kann eine einzelne Nahtschweißmaschine für Kraftstofftanks liefern oder ein größeres Produktionslinienprojekt evaluieren.

Warum mit Haifei an einem Kraftstofftank-Schweißprojekt arbeiten?
Prozessbewertung vor Maschinenfinalisierung
Die Maschinenauswahl basiert auf Zeichnungen, Mustern und Schweißversuchen und nicht nur auf der Bezeichnung des Kraftstofftanks.
01
Gemeinsam entwickelte Geräte und Vorrichtungen
Bei gebogenen Dünnblechtanks ist die Vorrichtungsunterstützung Teil des Schweißprozesses. Maschine und Vorrichtung werden daher als ein System bewertet.
02
Konfiguration basierend auf der tatsächlichen Produktion
Der Automatisierungsgrad wird je nach Leistung, Produktvielfalt, Bedienerbeteiligung und verfügbarer Fabrikfläche ausgewählt.
03
Mustertests vor-der Lieferung
Vereinbarte Muster können für die Prozessentwicklung und die Vorabnahme vor dem Versand verwendet werden.
04
Betreuung einzelner Maschinen und Produktionslinien
Kunden können mit einem Schweißmaschinenprojekt beginnen oder eine umfassendere Lösung anfordern, die Formen, Schweißen, Endbearbeitung, Inspektion und Montage umfasst.
05
Kontaktieren Sie unsere Ingenieure
FAQ

01.Was ist die beste Schweißmethode für einen Motorrad-Kraftstofftank?
02.Kann eine Maschine verschiedene Motorrad-Kraftstofftankmodelle schweißen?
03.Wie reduziert Haifei die Verformung des Kraftstofftanks beim Schweißen?
04.Kann das Nahtschweißen allein garantieren, dass ein Kraftstofftank nicht ausläuft?
05.Kann Haifei unsere Kraftstofftankproben testen, bevor wir bestellen?
06.Kann Haifei die komplette Produktionslinie für Kraftstofftanks bereitstellen?