


Schweißlösungen für 5G-Kommunikationskomponenten
Haifei entwickelt sichmaßgeschneiderte Schweißgerätefür dünne Metallteile im Einsatz5G-KommunikationGeräte, elektronische Wärmemanagementsysteme und andere kompakte Geräte.
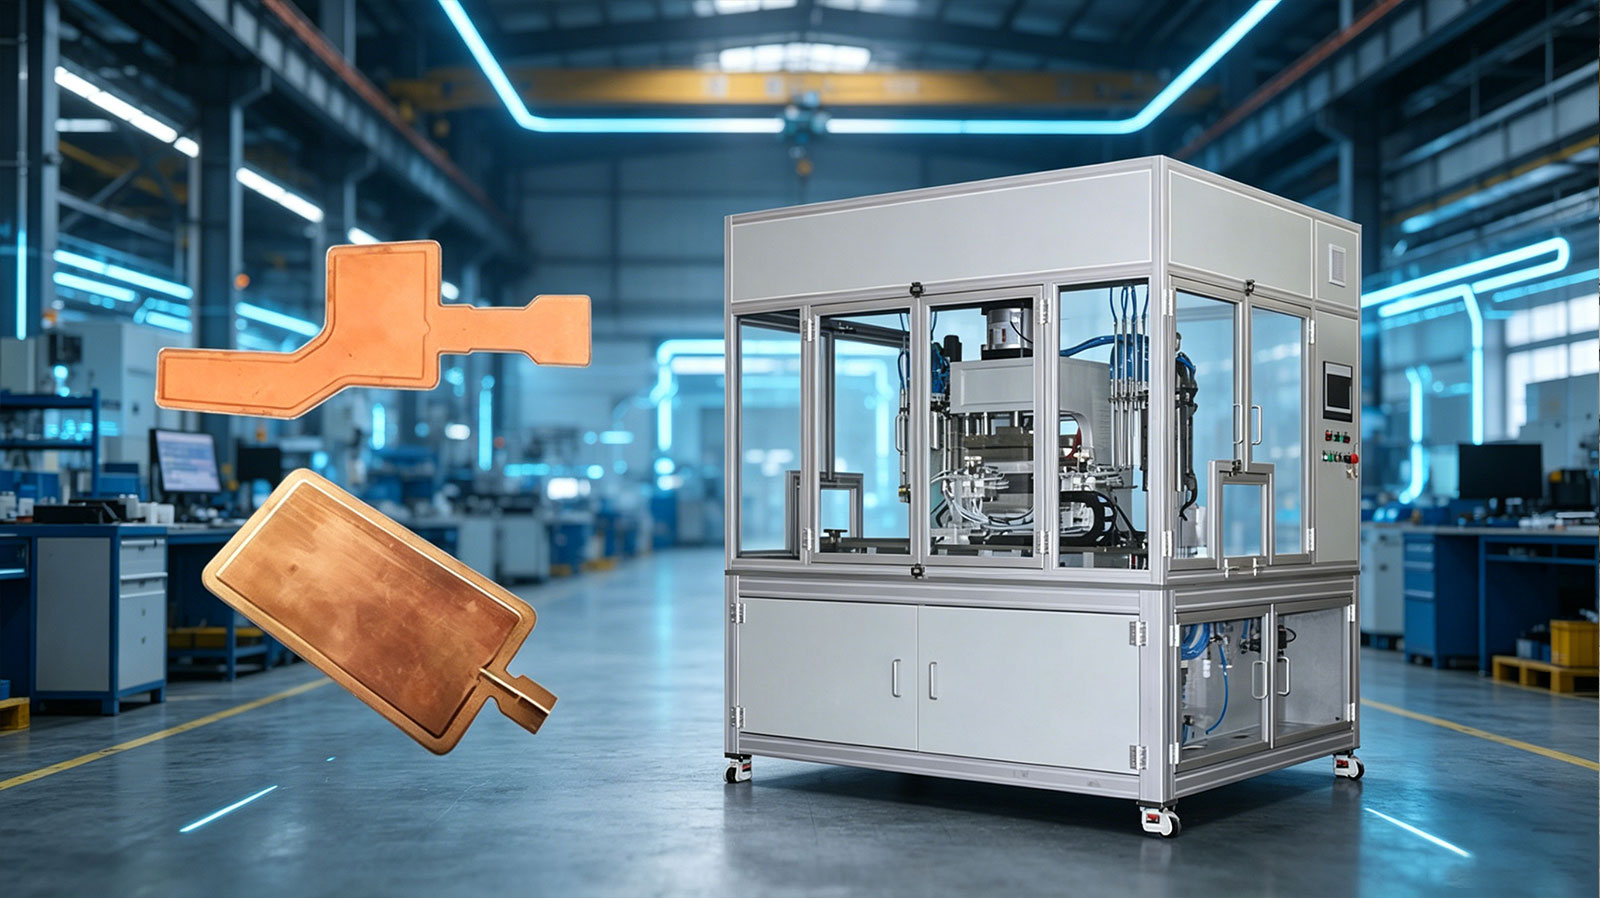
Eine repräsentative Anwendung ist das Schweißen vonVC-Dampfkammern. Diese Komponenten nutzen einen versiegelten Innenhohlraum und eine Kapillarstruktur, um die Wärme schnell zu verteilen. Ihre dünne Bauweise macht den Schweißprozess besonders empfindlich gegenüber Wärmeeintrag, Schweißwegstabilität, Vorrichtungsdruck und Dichtungsqualität.
Hhaifei bewertet die tatsächlichen Komponentenabmessungen, das Material, die Dicke, die interne Struktur und die Akzeptanzanforderungen, bevor der Schweißprozess, die Vorrichtung und die Automatisierungskonfiguration entwickelt werden.
Besprechen Sie Ihre Schweißanwendung
Welche Komponenten können bewertet werden?
Unsere aktuelle Projekterfahrung konzentriert sich auf VC-Dampfkammern und zugehörige dünne Wärmemanagementkomponenten.
| Komponente | Schweißanforderung | Hauptprozessanliegen |
|---|---|---|
| VC-Dampfkammern | Kontinuierliche und dichte Verbindung um den angegebenen Pfad | Leckage, Verformung und innere Kapillarschäden |
| Ultra-dünne Wärmeverteiler | Kontrolliertes Fügen mit begrenztem thermischen Einfluss | Verziehen, Ausbeulen und Einsturz der Oberfläche |
| Vakuumthermische Komponenten | Zuverlässige Abdichtung der Außenkonstruktion | Lochlecks und unvollständige Verbindungen |
| Dünne Metall-Thermoplatten | Wiederholbares Schweißen entlang einer programmierten Bahn | Wärmeverteilung und Formstabilität |
Das geeignete Schweißverfahren muss anhand des tatsächlichen Materials, der Verbindungsstruktur und der Produktzeichnung bestätigt werden. Komponenten, die ähnlich erscheinen, erfordern möglicherweise unterschiedliche Energiesteuerung, Werkzeuge oder Schweißpfade.

Was macht das VC-Dampfkammerschweißen schwierig?
Dünne Platten verformen sich leicht
VC-Dampfkammern und ultradünne Wärmeverteiler reagieren empfindlich auf konzentrierte oder übermäßige Hitze. Ein ungeeigneter Prozess kann zu Ausbeulungen, lokalem Kollaps, Verzug oder einem Verlust der Ebenheit führen.
Dies kann die spätere Montage beeinträchtigen, selbst wenn die Verbindung selbst vollständig erscheint.
Kleine Schweißfehler können zu Vakuumleckagen führen
Eine Dampfkammer muss ihre abgedichtete Innenumgebung aufrechterhalten. Unregelmäßige manuelle Bewegungen oder eine instabile Wärmezufuhr können zu Nadellöchern, Unterbrechungen oder unvollständigen Abschnitten entlang der Verbindung führen.
Der Schweißpfad muss daher kontinuierlich und wiederholbar bleiben.
Die innere Kapillarstruktur muss geschützt werden
Zu hohe Temperaturen können die innere Kapillarstruktur oxidieren oder beschädigen. Dies kann die Flüssigkeitsrückführung beeinträchtigen und die Wärmeleistung der fertigen Komponente verringern.
Der Wärmeeintrag muss daher zusammen mit der Dichtungsqualität berücksichtigt werden, anstatt sich nur auf das sichtbare Erscheinungsbild der Schweißnaht zu konzentrieren.
Die Produktabmessungen können sich je nach Modell ändern
Hersteller können Dampfkammern in verschiedenen Größen und Stärken herstellen. Das Schweißsystem muss unterschiedliche Wege, Positionierungspunkte und Klemmanforderungen berücksichtigen, ohne ungleichmäßigen Druck auf das dünne Blech auszuüben.
Vorgestelltes Projekt: Automatische Schweißmaschine für VC-Dampfkammern

-
Kundenhintergrund
Der Kunde entwickelt und produziert hochwertige VC-Dampfkammern, ultra-Wärmeverteiler und Vakuum-Wärmemanagementkomponenten.
Diese Produkte werden in digitaler Elektronik, intelligenten Geräten, neuen-Energieterminals und industriellen Steuerungssystemen eingesetzt, wo kompakte Abmessungen und eine effektive Wärmeübertragung erforderlich sind.
-
Probleme mit dem bisherigen Schweißprozess
Der bestehende Prozess des Kunden stellte drei Hauptschwierigkeiten dar:
- Die dünnen Platten wurden durch großflächig verteilte Hitze leicht beeinträchtigt, was zu Ausbeulungen, Zusammenbrüchen oder Verformungen führte.
- Manuelle Schweißbewegungen und eine instabile Wärmezufuhr können zu Nadellöchern, Unterbrechungen und unvollständigen Verbindungen führen und das Risiko von Vakuumleckagen erhöhen.
- Eine zu hohe Schweißtemperatur könnte die innere Kapillarstruktur beschädigen oder oxidieren und die thermische Funktion des Bauteils beeinträchtigen.
Was benötigte der Kunde?
Der Kunde benötigte eine automatisierte Lösung, die Folgendes konnte:
- Kontrollieren Sie den Schweißpfad gleichmäßiger als bei manueller Bedienung
- Begrenzen Sie den Wärmeeintrag und reduzieren Sie die Verformung der dünnen Platte
- Erstellen Sie eine durchgehende, dichte Fuge um die benötigte Fläche herum
- Reduzieren Sie Nadellöcher, unvollständige Abschnitte und Leckagerisiken
- Schützen Sie die innere Kapillarstruktur vor übermäßiger thermischer Beschädigung
- Geeignet für unterschiedliche Abmessungen und Dicken der Dampfkammer
- Sorgen Sie während der Serienproduktion für einen stabilen Betrieb
Die maßgeschneiderte Lösung von HaifeiI
Überprüfung des Schweißprozesses
Haifei führte mehrere Schweißtestrunden mit VC-Dampfkammern unterschiedlicher Größe und Dicke durch.
Ziel war es, vor der endgültigen Maschinenkonfiguration ein geeignetes Betriebsfenster für Schweißweg, Energieeintrag, Spannzustand und Produktstruktur zu ermitteln.
CNC-gesteuerter Schweißpfad
Der Schweißautomat war mit einer CNC-Bahnsteuerung ausgestattet.
Anstatt sich darauf zu verlassen, dass der Bediener die Schweißposition manuell steuert, folgt die Maschine einem programmierten Pfad. Dies trägt dazu bei, eine gleichmäßigere Bewegung entlang des erforderlichen Gelenks aufrechtzuerhalten und die durch manuelle Betätigung verursachten Abweichungen zu reduzieren.
Das Bahnprogramm kann entsprechend der Form und Abmessungen des Kundenprodukts entwickelt werden.
Geringe-Wärme-Eingangsregelung-Regelkreis
Zur Steuerung des thermischen Einflusses auf die dünne Platte wurde ein geschlossenes-Kreislaufsystem mit geringem-Wärmeeintrag-verwendet.
Der Zweck dieser Konfiguration besteht darin, ausreichend Energie zum Fügen bereitzustellen und gleichzeitig den betroffenen Bereich um die Schweißnaht herum zu begrenzen. Dies trägt dazu bei, das Risiko einer Plattenverformung und einer thermischen Beschädigung der Innenstruktur zu verringern.
Die endgültigen Einstellungen müssen durch Tests mit dem tatsächlichen Material und Bauteil ermittelt werden.
Spezielle Positionierungsvorrichtung
Haifei hat eine spezielle Vorrichtung entwickelt, um die Dampfkammer während des Schweißens zu positionieren und zu unterstützen.
Die Vorrichtung verteilt die Haltekraft auf das Werkstück und hält Ober- und Unterteil in engem Kontakt. Eine ordnungsgemäße Halterung der Vorrichtung trägt dazu bei, lokales Anheben, Ausbeulen oder Kollabieren zu reduzieren und gleichzeitig die programmierte Schweißposition beizubehalten.
Das Vorrichtungsdesign muss angepasst werden, wenn sich Bauteilgröße, Profil, Plattendicke oder Verbindungsstelle ändern.
Wie löste die Lösung die Projektprobleme?
| Ursprüngliches Problem | Haifei-Konfiguration | Beabsichtigte Verbesserung |
|---|---|---|
| Inkonsistenter manueller Schweißpfad | CNC-programmierte Bahnsteuerung | Wiederholbarere Schweißbewegung |
| Übermäßiger oder ungleichmäßiger Wärmeeintrag | Geringe-Wärmeeingabe-Regelung mit geschlossenem Regelkreis | Kleinerer Hitzeeinflussbereich und geringeres Verformungsrisiko |
| Dünne Platten wölben sich oder kollabieren | Spezielle Stütz- und Positionierungsvorrichtung | Stabilerer Plattenkontakt und Ebenheit |
| Loch- oder diskontinuierliche Verbindungen | Prozessprüfung und kontrolliertes automatisches Schweißen | Dichtere und kontinuierlichere Fugenbildung |
| Gefahr einer inneren Kapillarschädigung | Kontrollierter Wärmeeintrag | Reduzierte übermäßige Hitzeeinwirkung auf die Innenstruktur |
| Unterschiedliche Produktabmessungen | Anpassbare Programme und maßgeschneiderte Werkzeuge | Bessere Anpassung an mehrere Produktspezifikationen |
Prüfung und Projektabnahme
Vor der endgültigen Lieferung führte Haifei Schweißversuche an Bauteilen mit unterschiedlichen Abmessungen und Dicken durch und optimierte die Prozesseinstellungen.
Darüber hinaus wurde die Anlage im Rahmen der Vorabnahme einem kontinuierlichen Probebetrieb unterzogen. Die Bewertung konzentrierte sich auf:
- Konsistenz des Schweißpfads-
- Gemeinsame Kontinuität
- Werkstückpositionierung
- Sichtbare Plattenverformung
- Betriebsstabilität der Ausrüstung
- Eignung für das Komponentenspektrum des Kunden
Leckagegrenzwerte, Anforderungen an die Vakuumerhaltung, Ebenheitstoleranzen und thermische{1}Leistungstests sollten vom Kunden entsprechend der Endproduktnorm definiert werden. Diese Akzeptanzwerte sollten nicht durch allgemeine Maschinenspezifikationen ersetzt werden.
Kann die Ausrüstung für andere thermische Komponenten angepasst werden?
Ja. Die Maschinenstruktur, der Schweißpfad und die Vorrichtung können für andere Wärmemanagementkomponenten aus dünnem Metall bewertet werden, die Eignung kann jedoch nicht allein anhand des Produktnamens bestimmt werden.
Haifei muss Folgendes überprüfen:
- Bauteilzeichnung und Außenmaße
- Ober- und Unterplattenmaterialien
- Individuelle Plattenstärke
- Verbindungsform und Schweißposition
- Interne Kapillar- oder Stützstruktur
- Erforderliche Ebenheit
- Prüfstandard für Dichtheit oder Leckage-
- Produktvarianten
- Erforderliche Produktionsleistung
- Be- und Entladepräferenz
Vor der Bestätigung der endgültigen Gerätekonfiguration wird eine Probeprüfung empfohlen.
Warum mit HAIFEI arbeiten?
Prozesstests mit realen Komponenten
Unterschiedliche Plattenstärken und Innenstrukturen reagieren unterschiedlich auf Hitze und Druck. HAIFEI kann Kundenmuster verwenden, um den Schweißweg, den thermischen Einfluss und das Vorrichtungskonzept vor der endgültigen Maschinenkonfiguration zu bewerten.
Geräte- und Vorrichtungsentwicklung
Schweißgerät und Vorrichtung sind als ein System konzipiert. Dies ist bei dünnen Dampfkammern wichtig, da eine instabile Halterung sowohl die Ebenheit des Produkts als auch die Verbindungsbildung beeinträchtigen kann.
Automatisierung basierend auf Produktionsanforderungen
Der Automatisierungsgrad kann je nach Produktvielfalt, Zielleistung und Bedienerbeteiligung geplant werden. Der Fokus liegt auf der Erzielung eines praktischen Produktionsprozesses und nicht auf der Hinzufügung unnötiger Funktionen.
Testbetrieb vor-Auslieferung
Die Ausrüstung kann vor dem Versand anhand vereinbarter Muster getestet werden. Inspektionsstandards und Abnahmemethoden sollten während der technischen Überprüfungsphase bestätigt werden.
Kontaktieren Sie unser Engineering-Team
FAQ
